Jak zamówić formę wtryskową? 7 informacji, które ułatwią wycenę
Jeśli planujesz uruchomić produkcję nowego elementu z tworzywa sztucznego, jednym z najważniejszych etapów jest zamówienie formy wtryskowej. To narzędzie wpływa nie tylko na kształt detalu. Od jego konstrukcji zależą powtarzalność wymiarów, jakość powierzchni, sposób wyjmowania wypraski, czas cyklu i koszty późniejszej produkcji.
Forma wtryskowa to narzędzie, w którym uplastycznione tworzywo sztuczne wypełnia gniazdo formujące, stygnie, a po otwarciu formy jest wypychane jako gotowy detal, czyli wypraska.
W skrócie: aby zamówić formę wtryskową i otrzymać rzetelną wycenę, przygotuj model 3D lub rysunek detalu, gatunek tworzywa, planowaną liczbę sztuk, wymagania dotyczące wymiarów i wyglądu, dane wtryskarki oraz oczekiwany termin. Jeśli nie masz wszystkich informacji, opisz to w zapytaniu: brakujące decyzje można podjąć w konsultacji technicznej, zanim ruszy projekt narzędzia.
Czego możesz się spodziewać po STANFORM: firma wykonuje formy wtryskowe jedno- i wielogniazdowe, z zimnym lub grzanym kanałem, o gabarytach do 1000 × 1000 mm i masie do 5000 kg. Pracuje w hali o powierzchni 3500 m² w Chełmku, a formy frezuje m.in. na pięcioosiowych centrach FIDIA i trzyosiowym centrum TRIMILL. Szczegóły maszyn znajdziesz w sekcji „Czy Twoja forma się zmieści?".
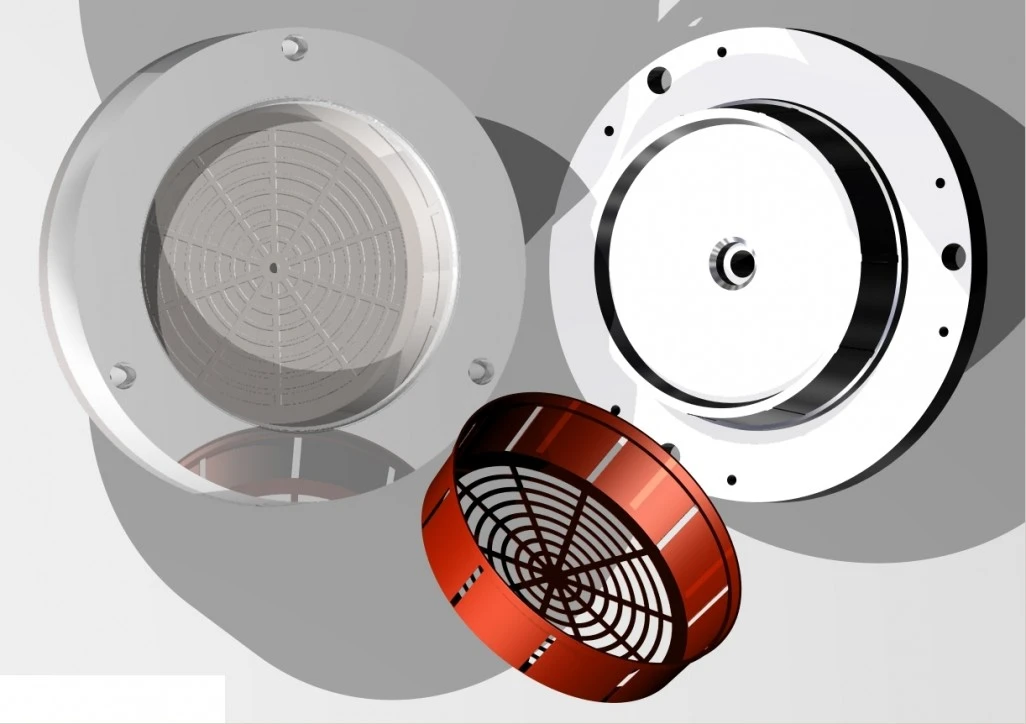
Nie musisz samodzielnie projektować całego narzędzia, aby rozpocząć rozmowę z producentem. Najważniejsze jest przekazanie informacji, które pozwolą zrozumieć, co ma być produkowane, w jakiej skali i w jakich warunkach. Nie warto natomiast ukrywać niewiadomych ani zgadywać parametrów: konstrukcja powinna wynikać z wymagań produktu i procesu, a nie z przypadkowych założeń.
Chcesz przejść od razu do oferty? Zobacz, jakie formy wtryskowe produkuje STANFORM, wyślij e-mail z gotową checklistą zapytania lub przejdź do formularza kontaktowego.
1. Model 3D i rysunek techniczny detalu
Najlepszym punktem wyjścia jest aktualny model 3D części, która ma powstawać w procesie wtryskiwania. Model pozwala ocenić geometrię, grubości ścianek, żebra, otwory, podcięcia i miejsca, które mogą wymagać szczególnego rozwiązania konstrukcyjnego. Rysunek techniczny uzupełnia go o wymiary, tolerancje i wymagania, których nie da się odczytać z samej bryły.
Przekaż wersję dokumentacji, która odpowiada planowanemu wyrobowi. Jeżeli projekt jest w trakcie zmian, oznacz, które elementy są zatwierdzone, a które mogą się jeszcze zmienić. Dzięki temu konstrukcja narzędzia nie powstanie na podstawie nieaktualnego modelu.
Pliki najprościej przesłać e-mailem na adres sekretariat@stanform.com.pl. Najczęściej wymieniane formaty modeli 3D to STEP lub Parasolid, a rysunki zwykle w PDF. Nie masz modelu 3D? Prześlij rysunek, zdjęcia lub próbkę detalu. STANFORM informuje, że dysponuje laserową głowicą skanującą do tworzenia modeli 3D oraz oprogramowaniem CAD/CAM, więc brak modelu nie zamyka rozmowy: geometrię można odtworzyć z fizycznej próbki. Czy to się uda, zależy od złożoności detalu i jego stanu.
2. Rodzaj tworzywa i przeznaczenie produktu
Materiał, z którego będzie wykonywana wypraska, ma znaczenie dla projektu formy i warunków procesu. Różne tworzywa inaczej zachowują się podczas płynięcia, chłodzenia i skurczu, a wypełniacze (np. włókno szklane) mogą przyspieszać zużycie powierzchni formujących. Dlatego w zapytaniu podaj dokładny gatunek tworzywa, jeśli jest już wybrany.
Skurcz to najlepszy przykład, dlaczego sama nazwa „ABS" lub „PP" nie wystarcza. Orientacyjnie ABS, PS i PC kurczą się o ok. 0,4–0,8%, PP i PE o ok. 1–2,5%, a PA i POM o ok. 1–2,2% (zależnie od gatunku i wypełnienia). Wymiary gniazda liczy się z uwzględnieniem skurczu konkretnego gatunku, więc błąd w materiale oznacza błąd wymiarów detalu. Dokładne wartości podaje karta techniczna tworzywa.
Jeśli materiał nie został jeszcze ustalony, opisz funkcję detalu: czy będzie przenosił obciążenia, stykał się z innymi częściami, pracował na zewnątrz, miał kontakt z podwyższoną temperaturą, czy musi spełniać szczególne wymagania. Producent narzędzia potrzebuje tych informacji, aby omówić ograniczenia i wskazać decyzje, które trzeba podjąć przed rozpoczęciem projektowania. Dobór tworzywa powinien potwierdzić właściciel produktu, odpowiedzialny za jego wymagania.
3. Wymiary, tolerancje i wygląd wypraski
Nie każdy wymiar detalu ma takie samo znaczenie. W zapytaniu wskaż wymiary krytyczne, powierzchnie współpracujące z innymi elementami, miejsca uszczelnienia, zatrzaski i obszary, w których wygląd ma szczególne znaczenie. Jeśli masz rysunek z tolerancjami, dołącz go do modelu 3D.
Opisz też oczekiwane wykończenie powierzchni: gładką, polerowaną lub z określoną fakturą. Jeśli część będzie widoczna dla użytkownika, napisz, które ślady technologiczne (np. ślady po wypychaczach, linie łączenia, miejsce wtrysku) są dopuszczalne, a które nie. Konkretne wymagania pomagają ocenić rozwiązanie konstrukcyjne i uniknąć nieporozumień przy odbiorze.
4. Planowana wielkość produkcji
Podaj szacowaną liczbę detali w miesiącu lub roku oraz informację, czy produkcja będzie jednorazowa, okresowa czy seryjna. Nie musi to być idealnie precyzyjna prognoza. Ważne, aby wskazać realną skalę i możliwe zmiany zapotrzebowania.
Wolumen wpływa na to, jakie rozwiązania warto rozważyć. Przy małych seriach sens mają inne kompromisy kosztowe niż przy produkcji powtarzanej przez wiele lat. W większych seriach rośnie znaczenie stabilności procesu, czasu cyklu, trwałości elementów roboczych i możliwości serwisowania. Zasada jest prosta: im większa seria, tym bardziej opłaca się droższe narzędzie (więcej gniazd, gorący kanał, hartowana stal). Rachunek koszt formy ÷ liczba sztuk pokazuje to wprost. Przykład rachunkowy: forma za 60 000 zł przy 100 000 sztuk daje 0,60 zł amortyzacji na detal, a przy 5 000 sztuk już 12 zł. Do tego dochodzi koszt samego wtrysku i materiału.
5. Wtryskarka i warunki pracy formy
Jeżeli wiesz, na jakiej wtryskarce będzie pracować forma, przekaż jej producenta i model oraz dostępne dane techniczne. Przydatne są między innymi siła zwarcia, rozstaw kolumn, wymiary płyt mocujących, zakres wysokości formy i parametry układu wypychania. Nie musisz od razu znać wszystkich wartości. Najważniejsza jest siła zwarcia: liczysz ją jako pole rzutu wypraski × ciśnienie w gnieździe × liczba gniazd, z zapasem 10–20%. Przykład: detal o polu rzutu 200 cm² i ciśnieniu 40 MPa to 0,02 m² × 40 MPa = 800 kN, czyli wtryskarka co najmniej ok. 900–1000 kN dla jednego gniazda. Możesz dołączyć kartę techniczną maszyny lub poprosić dział utrzymania ruchu o jej przygotowanie.
Jeżeli forma ma pracować na więcej niż jednej maszynie albo produkcja będzie zlecana zewnętrznej wtryskowni, powiedz o tym na początku. To ważne ograniczenie projektowe. Dopasowanie narzędzia do warunków, w których rzeczywiście będzie używane, jest łatwiejsze przed zatwierdzeniem konstrukcji niż po wykonaniu formy.
6. Liczba gniazd i układ wlewowy: co trzeba ustalić?
Nie musisz samodzielnie przesądzać o liczbie gniazd formujących ani o wyborze zimnego lub gorącego kanału. Warto natomiast podać oczekiwaną wydajność i przewidywaną wielkość produkcji, bo te informacje pozwalają porównać warianty.
Forma jednogniazdowa wykonuje jeden detal w cyklu, a wielogniazdowa kilka jednocześnie. Większa liczba gniazd nie zawsze oznacza najlepsze rozwiązanie: trzeba uwzględnić koszt narzędzia, wielkość detalu, możliwości wtryskarki, wymagania jakościowe i planowaną serię. Podobnie wybór układu wlewowego powinien wynikać z charakterystyki projektu i ekonomiki produkcji.
| Wariant | Kiedy zwykle ma sens | Na co zwrócić uwagę |
|---|---|---|
| Forma jednogniazdowa | Małe i średnie serie, duże detale, prostszy projekt, niższy koszt narzędzia. | Mniej detali na jeden cykl, więc przy dużych seriach rośnie koszt jednostkowy produkcji. |
| Forma wielogniazdowa | Większe serie i małe detale, gdy liczy się wydajność. | Wyższy koszt narzędzia, konieczność zbilansowania wypełnienia gniazd i odpowiedniej wtryskarki. |
| Zimny kanał wtryskowy | Prostsza konstrukcja i zwykle niższy koszt formy. | Powstaje odpad w układzie wlewowym (wlewek), który trzeba zagospodarować; cykl bywa dłuższy. |
| Gorący kanał wtryskowy | Gdy ważne jest ograniczenie odpadu i możliwe skrócenie cyklu, zwłaszcza w seriach. | Wyższy koszt i większa złożoność narzędzia, staranna regulacja temperatur, bardziej wymagający serwis. |
STANFORM informuje, że wykonuje formy wtryskowe na indywidualne zamówienia, w wariantach jedno- i wielogniazdowych oraz z zimnym lub grzanym kanałem wtryskowym. Szczegóły rozwiązania warto uzgodnić podczas konsultacji technicznej. Przeczytaj o produkcji form wtryskowych w STANFORM.
7. Termin, próby i kryteria odbioru
W zapytaniu określ planowany termin uruchomienia produkcji i wskaż, czy data jest sztywna, czy orientacyjna. Jeżeli projekt ma kilka etapów, opisz najważniejsze kamienie milowe, na przykład zatwierdzenie modelu, rozpoczęcie serii próbnej lub planowany start produkcji seryjnej.
Uzgodnij także, w jaki sposób będzie oceniany gotowy detal: które wymiary są krytyczne, jakie wymagania dotyczą wyglądu i jakie dokumenty lub pomiary będą potrzebne przy odbiorze. Jeśli przewidujesz próbne wtryski lub testy na określonym materiale, omów to przed rozpoczęciem prac. Konkretne kryteria zmniejszają ryzyko rozbieżnych oczekiwań po zakończeniu wykonania narzędzia.
Orientacyjne czasy wykonania form w branży (od zatwierdzenia dokumentacji do próbnych wtrysków):
- prosta forma jednogniazdowa, mały detal: ok. 4–8 tygodni,
- forma średnia, z mechanizmami (suwaki, rdzenie): ok. 8–14 tygodni,
- forma duża lub wielogniazdowa z gorącym kanałem: ok. 14–24 tygodnie i więcej.
Konkretny termin STANFORM podaje w ofercie po analizie dokumentacji.
Co sprawdzić w konstrukcji detalu przed zapytaniem (DFM)
Kształt detalu bezpośrednio wpływa na złożoność i koszt formy. Sprawdź te punkty, zanim wyślesz zapytanie (to praktyczne zasady konstrukcyjne, a nie wymogi konkretnego producenta):
- Kąty pochylenia: minimum 1° na powierzchniach gładkich i 2–3° na fakturowanych (im głębsza faktura, tym więcej). Bez nich wypraska rysuje się i zacina przy wypychaniu.
- Grubość ścianek: dla większości tworzyw najczęściej 1,5–4 mm i możliwie równa na całym detalu. Nagłe zmiany grubości powodują zapadnięcia i wypaczenia.
- Żebra: grubość ok. 50–60% ścianki, do której przylegają, inaczej na widocznej stronie pojawi się zapadnięcie.
- Promienie: wewnętrzne zaokrąglenie co najmniej ok. 0,5 grubości ścianki. Ostre krawędzie koncentrują naprężenia.
- Podcięcia, otwory boczne, gwinty: wymagają suwaków, rdzeni składanych lub wykręcanych, więc podnoszą koszt formy. Jeśli da się je wyeliminować zmianą geometrii, zrób to.
- Miejsce wtrysku i ślady wypychaczy: wskaż powierzchnie widoczne, na których nie mogą się pojawić.
Producent narzędzia może zaproponować drobne zmiany geometrii, które ułatwią produkcję i obniżą ryzyko wad, ale każdą zmianę detalu musi zatwierdzić jego właściciel.
Czy Twoja forma się zmieści? Parametry parku maszynowego STANFORM
Według oferty STANFORM wykonuje formy wtryskowe o gabarytach do 1000 × 1000 mm i masie do 5000 kg. Dane obrabiarek z oficjalnej strony firmy:
| Maszyna | Zastosowanie | Parametry |
|---|---|---|
| FIDIA GTF 22 | Centrum 5-osiowe z uchylną głowicą, duże formy | Zakres XYZ 3500 × 2200 × 1250 mm, obciążenie stołu 4000 kg/m², 15 000 obr./min |
| FIDIA G996RT | Centrum 5-osiowe, precyzyjna obróbka kształtów | Stół uchylno-obrotowy Ø800 mm, 500 kg, 24 000 obr./min (elektrowrzeciono do 60 000 obr./min) |
| TRIMILL VC 11100 | Centrum 3-osiowe, ciężkie płyty i korpusy | Zakres XYZ 2000 × 1200 × 800 mm, obciążenie stołu do 15 000 kg, 12 000 obr./min |
| Elektrodrążarki wgłębne (Agie Charmilles, Cormac Magna, King Spark) | Wykańczanie kształtów, żeber, trudno dostępnych miejsc | Detal do 1200 kg, elektroda do 50 kg, przesuw X/Y/Z 600 / 400 / 450 mm |
| Urządzenie laserowe VISION 120 W | Spawanie i napawanie laserowe (naprawy, korekty) | Przejazd głowicy X/Y/Z 600 / 395 / 765 mm |
| Szlifierki (Jotes, Heckert, Okamoto) | Płaszczyzny, otwory, wałki | Płaszczyzny do 1000 × 400 × 280 mm, wałki do 1000 mm i Ø200 mm, otwory Ø10–120 mm |
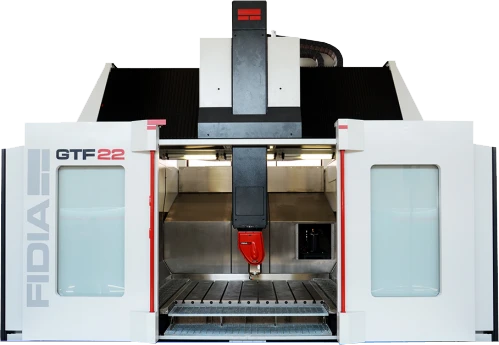
Źródło: strona parku maszynowego STANFORM. Przykładowe detale z galerii firmy to kasetony, listwy, miski (okrągłe i kwadratowe), obudowy silników, pojemniki, puszki elektryczne i zabawki. Branże klientów to m.in. energetyka, elektryka, motoryzacja, spożywcza, grzewcza, budowlana, zabawkarska i ogrodnicza.
Co wpływa na koszt wykonania formy wtryskowej?
Nie da się rzetelnie określić ceny formy tylko na podstawie nazwy produktu albo jednego wymiaru. Koszt zależy od wielu czynników, które warto opisać już w zapytaniu:
| Czynnik | Dlaczego wpływa na koszt | Co przekazać producentowi |
|---|---|---|
| Geometria i gabaryty detalu | Większy i bardziej złożony detal oznacza większą formę i więcej pracy konstrukcyjnej oraz obróbkowej. | Model 3D, wymiary, wersję dokumentacji. |
| Tolerancje i powierzchnie | Wąskie tolerancje, polerowanie lub faktura podnoszą pracochłonność wykonania i prób. | Wymiary krytyczne, rysunek z tolerancjami, opis wyglądu. |
| Rodzaj tworzywa | Wpływa na skurcz, warunki płynięcia i zużycie elementów formujących (np. tworzywa z wypełniaczami). | Dokładny gatunek lub wymagania funkcjonalne. |
| Liczba gniazd i układ wlewowy | Więcej gniazd i gorący kanał zwiększają koszt narzędzia, ale mogą obniżyć koszt jednej sztuki w serii. | Planowany wolumen i oczekiwaną wydajność. |
| Mechanizmy formy | Suwaki, rdzenie wykręcane i wypychacze skośne komplikują konstrukcję i montaż. | Informację o podcięciach, gwintach, otworach bocznych. |
| Oczekiwana trwałość | Narzędzie do długiej produkcji ma inne założenia materiałowe i konstrukcyjne niż do krótkiej serii. | Przewidywany czas i intensywność eksploatacji. |
| Zakres prób i dokumentacji | Próby wtryskowe, pomiary i raporty to dodatkowa praca, którą trzeba uwzględnić w ofercie. | Wymagania dotyczące prób, pomiarów i odbioru. |
Trwałość zależy głównie od stali. Orientacyjnie: stal ulepszana (ok. 28–34 HRC) wystarcza zwykle na kilkaset tysięcy cykli, stal hartowana (ok. 48–55 HRC) na miliony, a aluminium na kilka do kilkudziesięciu tysięcy. Tworzywa z włóknem szklanym skracają te wartości. Podaj więc planowaną liczbę sztuk w całym życiu produktu.
Porównując oferty, sprawdź nie tylko cenę końcową, ale także zakres dostawy, założenia projektowe, odpowiedzialność za próby, sposób odbioru i to, co obejmuje ewentualna korekta.
Jeżeli chcesz poznać możliwości techniczne STANFORM, sprawdź park maszynowy oraz informacje o firmie. Dane o zapleczu technicznym pokazują, jakie operacje firma realizuje w ramach swojej działalności, ale ostateczny zakres każdego projektu trzeba potwierdzić indywidualnie.
Własność formy, dokumentacja i poufność
Zanim rozpoczną się prace, ustal na piśmie kwestie, które później trudno doprecyzować:
- Własność narzędzia i dokumentacji konstrukcyjnej: do kogo należy forma, rysunki i modele formy oraz czy zostaną przekazane po zakończeniu zlecenia.
- Poufność: czy potrzebna jest umowa o zachowaniu poufności (NDA), zwłaszcza gdy przekazujesz nieopatentowane rozwiązania.
- Rozliczenie: w branży narzędziowej częsty jest podział na zaliczkę przy zamówieniu, płatność po próbach i resztę po odbiorze (np. 40/40/20). Konkretny podział ustalasz w umowie.
- Korekty i gwarancja: kto i na jakich zasadach wprowadza poprawki po próbach oraz co obejmuje ewentualna gwarancja.
- Przechowywanie i serwis: gdzie forma będzie przechowywana między seriami i kto odpowiada za jej przeglądy.
To kwestie umowne, a nie techniczne. W razie wątpliwości skonsultuj zapisy z prawnikiem. Nie jest to porada prawna.
Małe serie i prototypy: czy zawsze potrzebna jest forma seryjna?
Przy bardzo małych seriach lub detalach w fazie testów warto zapytać o alternatywy dla pełnowymiarowej formy seryjnej: prototypy z druku 3D, formy prototypowe z lżejszych materiałów (np. aluminium) albo odlewanie w formach silikonowych. Takie rozwiązania mają zwykle ograniczoną trwałość i nie zawsze oddają właściwości detalu z seryjnego wtrysku, dlatego decyzję oprzyj na celu testów. Zapytaj wykonawcę, czy dany wariant mieści się w jego ofercie.
Od zapytania do produkcji: typowy przebieg
Zakres i kolejność etapów różnią się w zależności od projektu i ustaleń z wykonawcą, ale zwykle wygląda to tak:
- Zapytanie i dokumentacja. Przesyłasz model, rysunek i dane z checklisty poniżej.
- Analiza i konsultacja techniczna. Producent ocenia wykonalność, wskazuje ryzyka i ewentualne zmiany geometrii ułatwiające produkcję.
- Oferta i uzgodnienie założeń. Ustalacie tworzywo, liczbę gniazd, układ wlewowy, zakres prób, termin i zasady rozliczenia.
- Projekt formy i jego akceptacja. Zatwierdzasz konstrukcję przed rozpoczęciem wykonania.
- Wykonanie narzędzia. Obróbka elementów, montaż i dopasowanie.
- Próby wtrysku i pomiary próbek. Sprawdzenie, czy detal spełnia uzgodnione wymagania.
- Korekty i odbiór. Ewentualne poprawki, a następnie odbiór według uzgodnionych kryteriów.
- Przekazanie formy i start produkcji. Wraz z dokumentacją, jeśli tak ustalono.
Eksploatacja i serwis formy po odbiorze
Forma to narzędzie eksploatacyjne. Aby pracowała stabilnie, potrzebuje regularnych przeglądów: czyszczenia kanałów chłodzenia i powierzchni formujących, smarowania i kontroli elementów ruchomych (wypychaczy, suwaków, prowadzeń) oraz wymiany części zużywalnych. Warto ustalić z wykonawcą, jakie części zamienne przechowywać, jak ją magazynować między seriami i kto wykonuje naprawy. Dokumentacja formy (rysunki, schematy chłodzenia, wykaz części) znacznie to ułatwia.
Najczęstsze błędy przy zamawianiu formy wtryskowej
- Przekazanie nieaktualnego modelu. Wersja dokumentacji powinna być jednoznacznie oznaczona i zgodna z zatwierdzonym wyrobem.
- Brak informacji o wolumenie. Bez choćby orientacyjnej skali produkcji trudno sensownie porównać warianty konstrukcyjne.
- Nieopisane wymagania jakościowe. Wymiary krytyczne, wygląd powierzchni i funkcja detalu powinny być znane przed zatwierdzeniem projektu.
- Pominięcie parametrów wtryskarki. Forma musi odpowiadać maszynie, na której będzie pracować.
- Porównywanie samych cen. Oferty mogą obejmować różny zakres dokumentacji, prób, pomiarów i odpowiedzialności za odbiór.
- Brak ustaleń o własności i dokumentacji. Kwestie praw do formy i dokumentacji najłatwiej uzgodnić przed startem prac.
- Odkładanie pytań na koniec projektu. Wątpliwości dotyczące materiału, konstrukcji lub wymagań lepiej wyjaśnić przed rozpoczęciem wykonania narzędzia.
Checklista: co wysłać producentowi form wtryskowych?
Skopiuj tę listę do wiadomości i uzupełnij informacje, które już znasz. Nie musisz mieć kompletu danych, żeby rozpocząć rozmowę. Zaznacz po prostu, czego jeszcze nie ustalono.
- Model 3D detalu i/lub rysunek techniczny (z oznaczoną wersją).
- Informacja, czy geometria jest zatwierdzona, czy może się jeszcze zmienić.
- Gatunek tworzywa lub wymagania, które ma spełniać materiał.
- Planowana liczba sztuk w miesiącu lub roku oraz charakter produkcji (jednorazowa, okresowa, seryjna).
- Wymiary krytyczne, tolerancje i wymagania dotyczące powierzchni.
- Dane wtryskarki lub zakładu, w którym forma będzie pracować.
- Oczekiwany termin rozpoczęcia produkcji (sztywny czy orientacyjny).
- Wymagania dotyczące prób, pomiarów i odbioru.
- Dane kontaktowe osoby technicznej do uzgodnień.
W treści wiadomości opisz krótko zastosowanie detalu i najważniejsze ograniczenia projektu. Dzięki temu producent szybciej wskaże, których informacji brakuje do dalszej analizy. Otwórz gotowy szablon e-maila z tą checklistą.
Produkcja form wtryskowych w STANFORM
STANFORM Mleczek Sp. z o.o. to firma z Chełmka, która od 1995 roku działa jako przedsiębiorstwo rodzinne, wywodzące się z ponad 40-letniej tradycji przemysłowej. Firma produkuje formy wtryskowe na indywidualne zamówienia klientów z różnych branż, w hali o powierzchni 3500 m², z wykorzystaniem pięcioosiowych centrów obróbczych i oprogramowania CAD/CAM. Według informacji opublikowanych na stronie przedsiębiorstwa realizowane są formy jedno- i wielogniazdowe, z zimnym lub grzanym kanałem wtryskowym.
Przygotowanie narzędzia wymaga uzgodnień konstrukcyjnych dotyczących między innymi płaszczyzny podziału, doprowadzenia tworzywa, sposobu uwalniania wyrobu, faktury i tolerancji. Te decyzje wpływają na cenę wykonania, trwałość formy i późniejszą wydajność produkcji. Dlatego warto przekazać producentowi nie tylko plik z geometrią, ale i kontekst zastosowania oraz wymagania dotyczące gotowego detalu.
Zapoznaj się z ofertą form wtryskowych STANFORM, sprawdź park maszynowy lub przejdź do formularza kontaktowego, aby rozpocząć rozmowę o swoim projekcie.
Słowniczek pojęć
- Wypraska
- Gotowy detal wytworzony w procesie wtryskiwania, po wyjęciu z formy.
- Gniazdo formujące
- Wnęka w formie nadająca kształt wypraski. Forma wielogniazdowa ma ich kilka.
- Płaszczyzna podziału
- Powierzchnia, w której forma się otwiera. Jej położenie wpływa na wygląd i konstrukcję detalu.
- Układ wlewowy
- Kanały doprowadzające tworzywo do gniazd. Może być zimny lub grzany (gorący kanał).
- Skurcz
- Zmiana wymiarów tworzywa podczas stygnięcia, uwzględniana w wymiarach gniazda.
- Kąt pochylenia
- Lekkie pochylenie ścian wypraski ułatwiające jej wyjęcie z formy.
- Podcięcie
- Element uniemożliwiający proste wyjęcie wypraski, wymagający dodatkowego mechanizmu (np. suwaka).
- Wypychacz
- Element wypychający wypraskę z formy po jej otwarciu.
- Siła zwarcia
- Siła, z jaką wtryskarka utrzymuje zamkniętą formę podczas wtrysku. Jeden z kluczowych parametrów dopasowania formy do maszyny.
- Próby wtrysku
- Pierwsze wtryski na gotowej formie, służące sprawdzeniu detali i ustaleniu ewentualnych korekt.
Najczęstsze pytania o zamawianie form wtryskowych
Jak wielkie formy wtryskowe wykonuje STANFORM?
Według oferty STANFORM wykonuje formy wtryskowe o gabarytach do 1000 × 1000 mm i masie do 4000 kg, w wersji jedno- i wielogniazdowej, z zimnym lub grzanym kanałem wtryskowym.
Jak dobrać siłę zwarcia wtryskarki do formy?
Siła zwarcia to pole rzutu wypraski pomnożone przez ciśnienie w gnieździe i liczbę gniazd, z zapasem 10–20%. Przykład: detal o polu rzutu 200 cm² (0,02 m²) przy ciśnieniu 40 MPa wymaga 800 kN, więc dla formy jednogniazdowej potrzebna jest wtryskarka o sile zwarcia co najmniej ok. 900–1000 kN.
Czy muszę mieć gotowy model 3D, żeby zapytać o formę wtryskową?
Nie. Model 3D przyspiesza analizę, ale możesz zacząć od rysunku, zdjęć lub fizycznej próbki. STANFORM informuje, że dysponuje laserową głowicą skanującą do tworzenia modeli 3D, więc geometrię można odtworzyć z próbki. Czy to się uda, zależy od złożoności detalu.
Jakie informacje są najważniejsze do wstępnej wyceny formy wtryskowej?
Najbardziej pomocne są geometria detalu (model 3D lub rysunek), gatunek tworzywa, przewidywana liczba sztuk, wymagania jakościowe oraz informacje o wtryskarce, na której będzie pracować forma. Ważny jest też planowany termin uruchomienia produkcji.
Ile kosztuje forma wtryskowa i od czego zależy cena?
Nie ma jednego cennika, bo cena zależy od projektu. Wpływają na nią gabaryty i złożoność detalu, tolerancje, wykończenie powierzchni, rodzaj tworzywa, liczba gniazd, układ wlewowy (zimny lub gorący kanał), mechanizmy formy oraz zakres prób i odbioru. Rzetelną wycenę można przygotować dopiero na podstawie dokumentacji i uzgodnionych założeń.
Ile trwa wykonanie formy wtryskowej?
Orientacyjnie w branży: ok. 4–8 tygodni dla prostej formy jednogniazdowej, 8–14 tygodni dla średniej z mechanizmami i 14–24 tygodnie lub więcej dla dużej albo wielogniazdowej z gorącym kanałem. Konkretny termin zależy od analizy dokumentacji i obłożenia wykonawcy, dlatego wskaż w zapytaniu datę startu produkcji i napisz, czy jest sztywna.
Czy producent dobiera liczbę gniazd formy?
Liczbę gniazd najlepiej ustalić w konsultacji technicznej. Producent potrzebuje informacji o wymaganej wydajności i planowanej skali produkcji, a ostateczny wybór zależy też od geometrii detalu, możliwości wtryskarki, kosztu narzędzia i wymagań jakościowych.
Czym różni się zimny kanał od gorącego kanału wtryskowego?
W formie z zimnym kanałem tworzywo w układzie wlewowym stygnie razem z wypraską i powstaje dodatkowy odpad (wlewek), ale narzędzie jest zwykle prostsze i tańsze. Gorący kanał utrzymuje tworzywo w stanie uplastycznionym wewnątrz formy, co może ograniczyć odpad i skrócić cykl, jednak podnosi koszt i złożoność narzędzia oraz wymaga starannej regulacji temperatur.
Czy warto przesłać dane o wtryskarce już na początku?
Tak. Dane maszyny pomagają ocenić ograniczenia montażowe i procesowe, takie jak siła zwarcia, rozstaw kolumn czy zakres wysokości formy. Jeśli nie masz ich pod ręką, dołącz kartę techniczną wtryskarki albo zaznacz w zapytaniu, że parametry wymagają potwierdzenia.
Kto jest właścicielem formy wtryskowej po zakończeniu zlecenia?
To kwestia umowna. Przed rozpoczęciem prac ustal na piśmie, do kogo należy forma i dokumentacja konstrukcyjna, gdzie narzędzie będzie przechowywane i kto odpowiada za jego serwis. W razie wątpliwości skonsultuj zapisy z prawnikiem.
Jak przesłać model 3D i rysunki do wyceny?
Najprościej e-mailem na adres sekretariat@stanform.com.pl, z krótkim opisem zastosowania detalu. Najczęściej wymieniane formaty modeli 3D to STEP lub Parasolid, a rysunki zwykle w PDF. Przed wysyłką możesz zapytać wykonawcę o preferowany format.
Co jeśli nie znam jeszcze wszystkich parametrów projektu?
Prześlij dostępne dane i wypisz kwestie, które pozostają otwarte. Lepiej jasno wskazać niewiadome niż przyjmować przypadkowe założenia. Część decyzji można doprecyzować podczas konsultacji technicznej przed zatwierdzeniem konstrukcji.
Podsumowanie: dobre zapytanie zaczyna się od wymagań detalu
Przy zamawianiu formy wtryskowej najważniejsze jest połączenie dokumentacji produktu z informacjami o materiale, planowanej produkcji, jakości i warunkach pracy. Te dane pomagają producentowi przeanalizować rozwiązania i wskazać decyzje, które trzeba podjąć przed wykonaniem narzędzia.
Jeżeli szukasz wykonawcy formy dla swojego projektu, zacznij od przedstawienia detalu i wymagań, które są już znane. Sprawdź ofertę form wtryskowych STANFORM lub skontaktuj się z firmą, aby omówić dalsze kroki.